
Chưa có sản phẩm trong giỏ hàng.
quạt hút công nghiệp
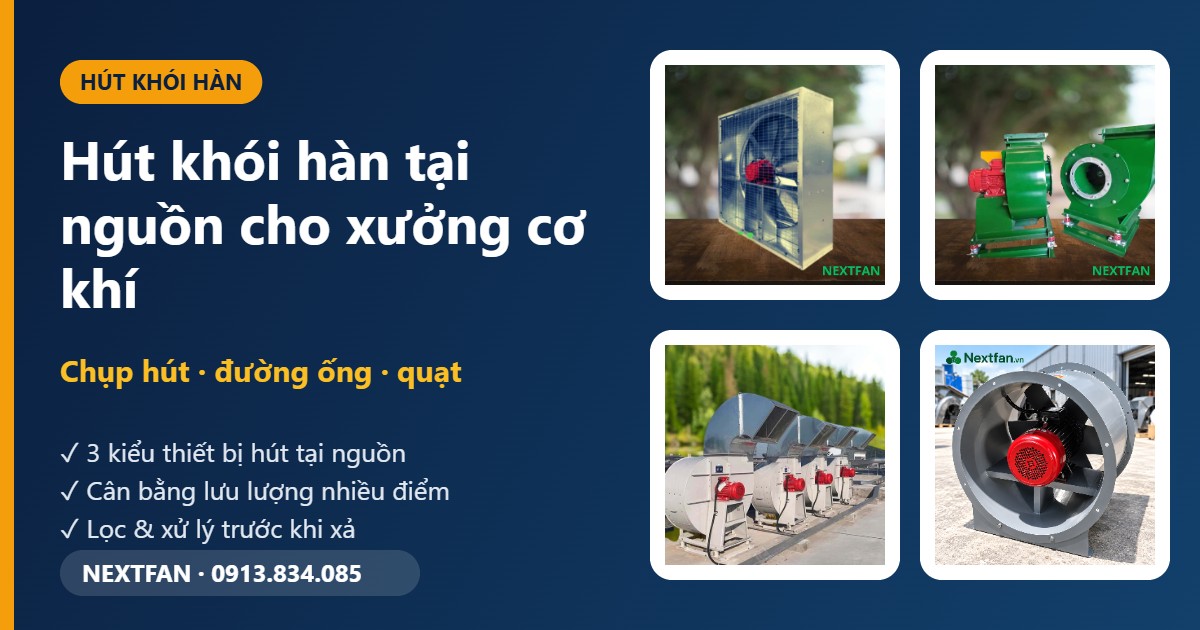
Hút khói hàn tại nguồn: chọn chụp hút, đường ống và quạt cho xưởng cơ khí
15
Th10
Th10
Trong xưởng hàn, khói bốc lên từ mối hàn chỉ vài giây là lan ra khắp nhà xưởng. Lắp thêm vài quạt thông gió chung giúp được phần nào, nhưng khói đã kịp đi qua vùng thở của thợ hàn. Cách hiệu quả hơn là hút khói ngay tại nguồn, trước khi nó lan ra. Bài này đi sâu vào cách chọn và bố trí hệ thống hút khói hàn tại nguồn: chụp hút, đường ống, quạt và xử lý khí thải, bổ sung cho bài tổng quan thông gió xưởng cơ khí, hàn.
Nextfan sản xuất trực tiếp quạt công nghiệp, 15 năm kinh nghiệm, hơn 500 công trình. Thiết bị hút khói có trong danh mục quạt hút khói công nghiệp. Mức nồng độ và giới hạn an toàn cụ thể áp dụng theo quy định của cơ quan quản lý an toàn lao động; bài này chỉ trình bày nguyên tắc kỹ thuật.
Nội dung
Vì sao phải hút tại nguồn?
Khói hàn chứa các hạt kim loại rất mịn và khí sinh ra từ vật liệu, que hàn, lớp phủ. Hạt mịn bay lơ lửng lâu và dễ đi sâu vào đường hô hấp. Thông gió chung pha loãng khói với không khí trong xưởng nhưng không loại bỏ khói khỏi vùng thở của người hàn. Hút tại nguồn thì ngược lại: bắt khói ngay khi vừa sinh ra, dùng lưu lượng nhỏ hơn nhiều so với việc làm loãng cả xưởng, và giữ cho xưởng sạch hơn.
Điều này cũng tiết kiệm điện. Một xưởng hàn thông gió chung đủ để pha loãng khói sẽ cần lưu lượng rất lớn và kéo theo cả hơi mát của điều hòa ra ngoài. Hút tại nguồn lấy đi lượng khói ít hơn với lưu lượng nhỏ hơn.
Ba kiểu thiết bị hút tại nguồn
1. Tay hút (cánh tay linh hoạt)
Một chụp nhỏ gắn trên tay đỡ nhiều khớp, thợ hàn kéo đến gần mối hàn. Linh hoạt, dùng được cho nhiều vị trí và chi tiết khác nhau, phù hợp xưởng gia công nhiều chủng loại. Điểm yếu là phụ thuộc thợ hàn đặt chụp đúng chỗ và dịch chuyển khi vị trí hàn thay đổi.
2. Chụp hút cố định hoặc bàn hút
Chụp lớn đặt cố định phía trên hoặc phía sau vị trí hàn, hoặc bàn hút có lưới hút xuống. Phù hợp công đoạn hàn lặp lại, chi tiết nhỏ và vị trí cố định. Không phụ thuộc thao tác của thợ nhưng không linh hoạt khi chi tiết lớn.
3. Máy hút khói di động có lọc
Thiết bị tích hợp quạt và bộ lọc, di chuyển đến nơi cần dùng. Phù hợp xưởng nhỏ hoặc vị trí hay thay đổi, không cần đi đường ống. Xem máy hút khói công nghiệp của Nextfan; giá báo theo cấu hình.
| Kiểu | Phù hợp | Lưu ý |
|---|---|---|
| Tay hút linh hoạt | Chi tiết đa dạng, vị trí thay đổi | Phụ thuộc thao tác đặt chụp |
| Chụp cố định / bàn hút | Công đoạn lặp lại, chi tiết nhỏ | Kém linh hoạt với chi tiết lớn |
| Máy hút khói di động | Xưởng nhỏ, không đi ống | Cần thay, vệ sinh lọc định kỳ |
Nguyên tắc đặt chụp hút
Gần nguồn, đúng hướng
Lực hút giảm rất nhanh khi cách xa miệng hút. Chụp càng gần mối hàn thì càng bắt được nhiều khói với lưu lượng nhỏ. Đồng thời chụp không được che khuất tầm nhìn hoặc thao tác của thợ. Đặt chụp sao cho dòng khói tự nhiên bay lên đi thẳng vào miệng hút, và dòng hút cùng chiều với hướng bay của khói thay vì ngược chiều.
Tránh gió ngang
Quạt đứng, gió lùa qua cửa hay quạt làm mát thổi ngang vị trí hàn sẽ thổi khói ra khỏi vùng hút. Thợ hàn cần che chắn hoặc tắt luồng gió ngang trong vùng làm việc. Điều này cũng ảnh hưởng đến cách bố trí quạt làm mát; bài quạt trần HVLS cho xưởng cơ khí nhiều khói bụi nói rõ khi nào gió làm mát giúp ích và khi nào gây hại.
Không đặt hút giữa thợ hàn và mối hàn
Chụp phải kéo khói đi khỏi mặt thợ hàn, không để khói đi qua vùng thở trước khi vào miệng hút. Nghĩa là chụp thường đặt ở phía bên hoặc phía sau mối hàn, hướng dòng khói ra xa người.
Đường ống
Ống càng ngắn và thẳng càng tốt. Mỗi co cút, mỗi đoạn nối mềm gấp khúc đều làm giảm lưu lượng thực tại miệng hút. Ống mềm có gân xoắn tạo trở lực lớn hơn ống cứng nhẵn, chỉ nên dùng đoạn mềm ngắn ở phần cánh tay. Đường ống chính nên đủ tiết diện để tốc độ gió không quá cao gây ồn và tốn điện, cũng không quá thấp khiến hạt lắng trong ống. Khi nhiều tay hút nối chung một quạt, cần cân bằng lưu lượng để tay gần quạt không hút hết gió của tay ở xa. Nhiều xưởng bỏ qua bước cân bằng này nên các vị trí cuối ống hút rất yếu.
Chọn quạt cho hệ thống hút khói hàn
Quạt ly tâm cho hệ thống có ống và lọc
Hệ thống có nhiều nhánh ống và bộ lọc tạo trở lực lớn, cần quạt có cột áp cao. Quạt ly tâm đáp ứng tốt hơn quạt hướng trục trong trường hợp này. Xem các mẫu quạt ly tâm trong danh mục quạt hút khói và quạt ly tâm. Bài so sánh quạt ly tâm và quạt hướng trục giải thích khác biệt, dù viết cho bếp nhưng nguyên tắc chọn cột áp tương tự.
Quạt hướng trục cho thông gió chung
Phần thông gió chung của xưởng, đường ống ngắn hoặc hút thẳng qua tường, dùng quạt hướng trục lưu lượng lớn là hợp lý. Hai hệ thống này bổ sung chứ không thay thế nhau: hút tại nguồn bắt khói chính, thông gió chung lo phần khói thoát ra và mùi còn lại.
Tính lưu lượng
Lưu lượng cần thiết phụ thuộc loại chụp, khoảng cách đến mối hàn, loại hàn và số điểm hút chạy cùng lúc. Mỗi tay hút hoặc chụp có thông số lưu lượng thiết kế do nhà sản xuất thiết bị đưa ra. Cách làm hợp lý là cộng lưu lượng các điểm chạy đồng thời rồi cộng tổn thất đường ống để ra điểm làm việc của quạt, thay vì ước theo diện tích xưởng. Gửi bản vẽ và số điểm hàn cho kỹ thuật Nextfan để được chọn theo cách này.
Các kiểu hàn sinh khói khác nhau
Hàn hồ quang que, hàn MIG/MAG có lõi thuốc thường sinh nhiều khói hơn hàn TIG. Hàn trên vật liệu có lớp phủ, mạ kẽm, sơn hoặc dầu sinh thêm hơi và khí khác. Cắt plasma và mài cũng sinh khói và bụi. Vì vậy phải xác định công đoạn nào trong xưởng sinh khói nhiều nhất để ưu tiên hút. Nếu khu vực vừa hàn vừa phun sơn, cần tách ra và xem bài thông gió khu phun sơn, vì hơi dung môi dễ cháy nổ đặt ra yêu cầu khác với khói hàn.
Xử lý khói trước khi xả ra ngoài
Sau khi hút, khói hàn cần được xử lý hoặc xả ở vị trí và cách phù hợp. Máy hút di động thường có bộ lọc giữ lại hạt khói rồi trả khí về trong xưởng hoặc ra ngoài tùy thiết kế. Hệ thống trung tâm có thể lọc rồi xả ra mái. Việc có phải xử lý khí thải trước khi xả hay không phụ thuộc quy mô, quy định môi trường và tình trạng khu vực xung quanh. Nếu cần hệ thống lọc và xử lý, xem thêm danh mục hệ thống xử lý khí thải công nghiệp. Với phần bụi mài, bụi kim loại, xem quạt hút bụi công nghiệp.
Bảo trì hệ thống hút khói hàn
- Bộ lọc: vệ sinh hoặc thay theo lịch, lọc bẩn làm giảm lưu lượng mà không thấy bằng mắt.
- Chụp và tay hút: kiểm tra khớp, vị trí giữ có bị xệ không.
- Đường ống: kiểm tra rò rỉ ở chỗ nối, tích tụ bụi trong ống, đặc biệt đoạn nằm ngang.
- Quạt: kiểm tra rung, ồn, dòng điện, cánh có bám bụi lệch không.
- Đo lại hiệu quả: khi thay đổi bố trí xưởng hoặc thêm điểm hàn, đánh giá lại lưu lượng từng điểm.
Năm lỗi thường gặp
- Chỉ lắp quạt thông gió chung, không hút tại nguồn.
- Chụp hút đặt quá xa mối hàn hoặc ngược hướng khói.
- Quạt làm mát thổi ngang vị trí hàn, đẩy khói đi khắp nơi.
- Nối quá nhiều tay hút vào một quạt mà không cân bằng lưu lượng.
- Không vệ sinh bộ lọc, lưu lượng tụt dần mà không ai để ý.
Khẩu trang và thiết bị bảo hộ cá nhân là lớp bảo vệ cuối cùng cho người lao động, không thay thế hệ thống hút. Doanh nghiệp nên coi hút tại nguồn là biện pháp chính.
Câu hỏi thường gặp
Xưởng nhỏ nên dùng loại nào?
Xưởng ít điểm hàn, vị trí thay đổi thường dùng máy hút khói di động có lọc. Xưởng lớn, nhiều điểm cố định nên xét hệ thống trung tâm với nhiều tay hút nối quạt ly tâm.
Thông gió chung có đủ không?
Thường không đủ vì khói đã đi qua vùng thở trước khi bị hút. Nên kết hợp hút tại nguồn và thông gió chung.
Chụp hút nên đặt cách mối hàn bao xa?
Càng gần càng hiệu quả mà không cản thao tác, số cụ thể tùy thiết bị và loại hàn. Dùng khuyến nghị của nhà sản xuất chụp và kiểm tra thực tế tại vị trí.
Có cần xử lý khói trước khi xả không?
Tùy quy mô và quy định môi trường tại địa phương. Hãy hỏi đơn vị tư vấn môi trường hoặc kỹ thuật Nextfan để được tư vấn.
Cần giải pháp hút khói hàn cho xưởng? Xem thiết bị hút khói công nghiệp Nextfan hoặc gọi Zalo 0913.834.085, email kt.nextfan@gmail.com để được tư vấn theo bản vẽ.


